
2026.09.27
ブログ
黒色表面処理とは?黒色メッキの種類・特徴と用途別の選び方
身の回りで日常的に使用する物の中にも、色が黒色のものは多くあります。
黒色は比較的無難に周囲の景観とマッチしやすく視覚的に馴染みやすいために、そういった製品を違和感なく使用できていると思います。
製品や部品を黒色にするのは、このような視覚的効果以外にも理由があります。
また、そのような場合は特に、黒色の表面が剥がれずに安定して機能し続ける必要もあります。
本記事ではメッキをはじめとして、単に塗装する以上の効果を持つ黒色表面処理に着目します。
表面を黒色にするための表面処理もいくつかあり、特徴もさまざまですので、用途や目的に応じた選定法も解説します。
(目次)
1. 部品をあえて黒色にする理由
1.1. 光学的特性
1.2. 熱力学的特性
1.3. 視覚的特性
2. 黒色メッキとは
2.1. 黒色メッキとは
2.2. 塗装との違い
2.3. メッキ以外の黒色表面処理
3. 代表的な黒色表面処理の種類
3.1. 黒色ニッケルメッキ
3.2. 黒色無電解ニッケルメッキ
3.3. 黒色クロムメッキ
3.4. 三価黒色亜鉛メッキ
3.5. 黒染め
3.6. 黒色アルマイト
4. 黒色表面処理の選定基準
4.1. 寸法精度
4.2. 耐食性
4.3. 導電性
5. 代表的な用途設計例
5.1. 半導体検査装置や光学センサーの微細流路マニホールドブロック:黒色無電解ニッケルメッキ
5.2. 高速カメラの光学絞りユニット用スライドピン・摺動ガイドバー:黒色クロムメッキ
5.3. 自動車足回りのサスペンション連結ブラケット:三価黒色亜鉛メッキ
6. まとめ
世の中にはたくさんの製品があり、私たちはそれを使用して便利な生活をしています。
さまざまな製品を見ていると、表面を黒くしている部品などをよく見かけます。
黒色の部品というのは、単に見た目のマッチングだけでなく、光学的物理学的な意味を持たせているものもあります。
例えば、光学的特性です。
黒という色は光を吸収し、表面での乱反射を抑えてくれます。
したがって、カメラやレーザーなどの光を利用した製品周りには黒色表面のものも多くなります。
黒色の表面は光を吸収する一方、熱の放射率が高くなります。
金属の光沢のままの状態より輻射による排熱効率が上がり、ヒートシンクや高発熱ICの筐体カバーを黒色にすることが多いです。
もちろん、視覚的な効果も大きな要素です。
これは見た目に黒の方が重厚感がある、などのデザイン的な理由だけでなく、機能的な意味も含まれます。
例えば、黒色は表面についてしまう傷や汚れを比較的目立たなくしてくれます。
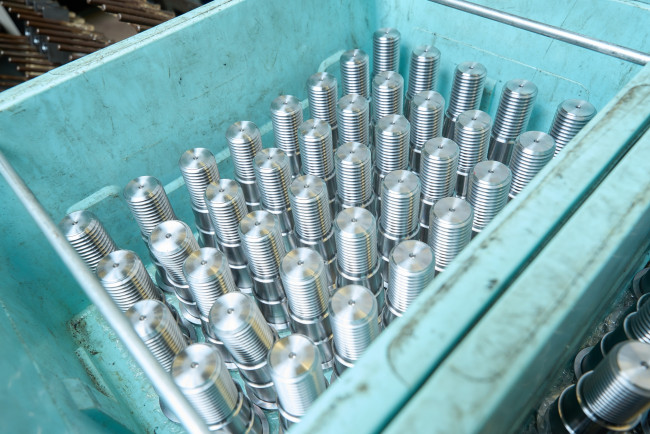
また、ネジなどの極小部品は白色や銀色が多く、黒色背景とのコントラストでこれらを見やすくしてくれます。
このことで、作業者の眼精疲労を軽減したり、検出エラーを減らす効果もあります。
さまざまな理由で黒色部品はとても有効ですが、最初から黒色の素材はあまりないため、部品製作後にその表面を黒色にしなければなりません。
つまり、黒色表面処理をします。
代表的なものは黒色メッキです。
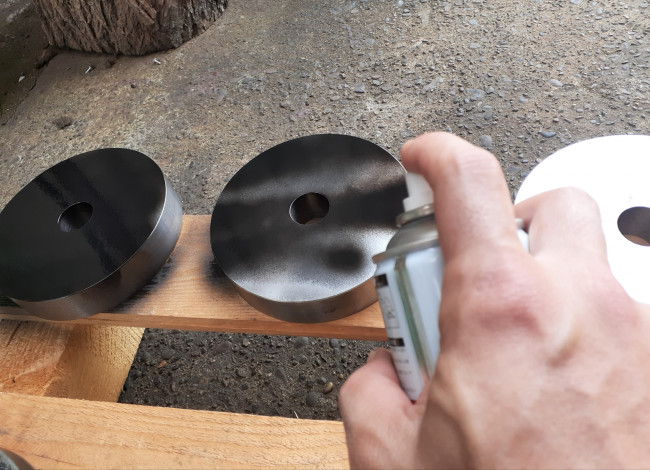
黒色メッキとは、電気や化学の力を使い、素材表面に黒色の金属皮膜を析出させる表面処理です。
基本的に皮膜の組成は金属で、表面にはその金属の性質が付与されます。
代表的な黒色メッキとして、黒色(電解)ニッケルメッキ、黒色無電解ニッケルメッキ、黒色クロムメッキ、三価黒色亜鉛メッキなどがあります。
よく塗装とメッキを混同して解釈されることもあり、表面を黒くするだけなら塗装でも十分なように思われます。
塗装というのは、樹脂を物理的に塗り重ねるだけのものです。
短期的な使用に留まる製品であれば塗装で十分なケースもありますが、メッキは表面の金属と素材が金属結合し、圧倒的に密着性が高くなり、剥がれにくくなります。
また、塗装は20~100μm程度の膜厚がありますが、メッキは数μmで済む場合もあり、寸法交差の問題やネジなどの篏合の問題をクリアしやすくなります。
樹脂皮膜が電気を通さないのに対し、メッキの皮膜金属によっては電気を通せる表面にできるなど、表面の金属性質に応じてバリエーションにも富みます。
塗装やメッキの他にも素材表面を黒色にする方法があります。
薬品を用いて母材の表面を化学反応させ、黒色化する化成処理もその一つです。
鉄鋼材表面を黒色化する黒染めはその代表例です。
また、電気的にアルミニウム材に酸化皮膜を生じさせるアルマイトという表面処理は、皮膜に染料を封入することができ、色を付けることができます。
この方法でアルミニウム材表面を黒くする黒色アルマイトも一例です。
黒色メッキを中心に、いくつか黒色表面処理の種類をご紹介します。
まずは黒色ニッケルメッキです。
通常のニッケルメッキ浴に亜鉛や硫黄化合物を添加し、電気を流すことにより黒色のニッケル系皮膜を析出させます。
金属光沢のあるガンメタリックの色に仕上がります。
電気を通す皮膜で、導電性を確保できます。
ただし、多くのメッキで目的となる耐食性は単体ではあまりなく、他の耐食性メッキも併用する必要があります。
また、せっかくの黒色も手で触れて皮脂などが付着すると、虹色に変色してしまいます。
主に装飾品やカメラ外装金具などの装飾用途で利用されます。
メッキをする際、多くのパターンでは電気を流して皮膜を生成させますが、メッキ液に電解液を混ぜておき、化学還元による電子を利用してメッキを行う方法を無電解メッキといいます。
一般的に単に「ニッケルメッキ」という場合、電気を用いた電解メッキを指すことが多いですが、無電解のニッケルメッキもあります。
黒色無電解ニッケルメッキは、名前こそ似ていますが黒色ニッケルメッキとは別物です。
黒色無電解ニッケルメッキは、無電解ニッケルメッキにてニッケルとリンの共析物を皮膜として、その表面を酸化エッチングなどで黒色化します。
深い漆黒の仕上がりで、とても優れた光吸収性を持っています。
導電性は維持されます。
電気を使用せずにメッキ液が接する箇所は均一に化学反応による皮膜の析出が起きるため、複雑な形状や穴のある部品へのメッキでも寸法精度をコントロールしやすいです。
また、無電解ニッケルメッキの特徴でもある耐食性や硬度にも優れています。
色褪せもほとんどなく、より実用的に用いられます。
半導体装置や光学センサー内部などの部品によく利用されます。
黒色クロムメッキは、電解メッキにより金属クロムとクロム酸化物の混合皮膜を析出させる方法です。
外観は深い漆黒で、他の方法と比べて圧倒的に高い硬度(耐摩耗性)を持った皮膜となります。
高硬度の特性から、機械の部品同士が接して動くような摺動部によく用いられます。
また、太陽光の熱を吸収しつつ遠赤外線の放射を抑える「選択吸収特性」を持っており、太陽熱集熱板などにも使われます。
三価黒色亜鉛メッキは、鉄鋼製品に電気亜鉛メッキを行った後に三価クロム化成処理液を用いてクロメート処理したものです。
従来は六価黒色クロメートなども用いていましたが、環境面の問題から、現在ではほとんどがこの三価による方法です。
このクロメート処理にはいくつかカラーバリエーションがあり、黒色のものを三価黒色亜鉛メッキ、あるいは通称で三価ブラックという言い方もします。
亜鉛メッキの犠牲防食という機能とクロメート処理によるバリア機能が複合し、耐食性に優れています。
ボルトや金具のような細かな部品を容器内で大量一括処理するバレルメッキが可能で、コストパフォーマンスに優れています。
自動車や建材、産業機械などの黒色ボルトなどで広く利用されています。
黒染めは、鉄鋼部品を高温の強アルカリ水溶液に浸漬して黒錆を表面に生成させる化成処理です。
新たに金属皮膜を付着させるものではないため、処理前の状態からの寸法変化はほぼゼロです。
また、結晶が母材と一体化していて、黒い部分が剥がれるようなこともありません。
ただし、単体での防錆力はなく、防錆したい場合は防錆油を併用して用いなければ、赤錆を発生してしまいます。
したがって、屋内の産業機械など潤滑油を用いて使用するような部品には有効ですが、屋外環境や水回りなどでの利用には適していません。
この方法は鉄鋼部品に限った処理になります。
アルミニウム素材の表面を酸化させ、酸化アルミニウム皮膜を形成する処理をアルマイトといいます。
アルマイトの性質として、軽量なまま表面の硬度が上がり、耐食性も良くなります。
アルマイトの皮膜は微細な穴が空いており、ここに染料を封入するとカラーアルマイトという形でさまざまな色にすることができます。
黒色染料を封入したものは黒色アルマイトとなります。
黒色にしてももちろん、高硬度で軽量な部品です。
また、黒色にすることで放熱性が上がり、ヒートシンクやLED基板の筐体などに用いられます。
光の乱反射も防止してくれ、軽量であることからも、カメラ関連の部品にも用いられます。
電気を通さない完全な絶縁体で、屋外で直射日光に晒しておくと、色褪せが起きてしまいます。
この方法はアルミニウム製品に限ったものになります。
黒色表面処理もいくつかの種類があり、選択に迷うシーンもあると思います。
ここでは、光学的性質や熱力学的性質など基本的な性質以外の選定基準をご紹介します。
案外、「黒色にはできたけどこの視点を見落としていた」という失敗例もありますので、参考にしていただけると良いと思います。
まずは部品の寸法精度です。
光学的な用途の場合、光が入る隙間をできるだけ小さくするために精密な寸法精度が必要な場合もあります。
黒染めは皮膜厚さは1〜2μmと最も小さく、皮膜の均一性も高いため、最も寸法のばらつきをコントロールしやすいです。
また、黒色無電解ニッケルメッキの皮膜はそれなりに厚いですが、均一性が高く、素材を計算して予め小さめに製作しておくことで所望の寸法精度を守ることができます。
黒色アルマイトもある程度良好な均一性を持っています。
電解メッキ系の表面処理は、形状や電極からの位置関係で膜厚にばらつきが生じやすいです。
使用環境によっては耐食性も重要です。
黒色無電解ニッケルメッキは高い耐食性を持っています。
また、三価黒色亜鉛メッキも犠牲防食作用などが有効で、屋外の構造物の部品などによく利用されます。
黒染めは単体での耐食性は低く、防錆油などとの併用が必要になります。
部品が電気を通すかどうかの導電性によっても選択が分かれます。
黒色ニッケルメッキや黒色無電解ニッケルメッキは導電性が高く、電気を通したい部品に適しています。
逆に黒色アルマイトは電気を全く通さず、絶縁部品に適しています。
その他、黒色クロムメッキは硬度や耐摩耗性に特化した使用になります。
また、三価黒色亜鉛メッキと黒染めは鉄鋼材、黒色アルマイトはアルミニウムに素材が限定されます。
ここまでを踏まえて、最後に主な設計事例をご紹介します。
半導体検査装置や光学センサーユニットには、冷却水などの液体や気体が行き来する微細で複雑な配管を1つのブロックに集約するマニホールドブロックがあります。
この部材に必要な機能は、センサーへの迷光を防ぐために漆黒で光を反射しないこと、微細な穴形状などの寸法精度を忠実に守れること、ブロック全体をアースとして用いるために導電性を維持することです。
これらの条件を実現するのに、最も適しているのは黒色無電解ニッケルメッキになります。
高速カメラの光学絞りユニット用スライドピンや摺動ガイドバーは、秒間数千〜数万コマという極限のスピードで開閉する絞り羽根(アイリス)を正確にガイドする、微小かつ超精密な機械部品です。
光が乱反射しない黒色であることの他に、金属同士が激しく高速で摺動しても摩耗しないような高い耐摩耗性が必要です。
この条件を最も満たすのは、黒色クロムメッキになります。
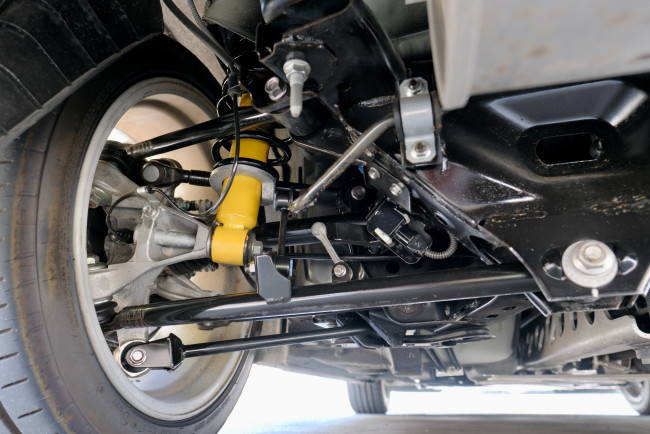
自動車足回りのサスペンション連結ブラケットは、光学部品のような精密さこそ要りませんが、泥水、塩害、飛び石などがある過酷な使用環境で耐食性を守れることが重要です。
また、多少の汚れが目立たなかったり、検査時に蛍光色のマークなどが目立ちやすいよう、黒色である方が望ましいです。
このような用途には、三価黒色亜鉛メッキが利用されます。
黒色メッキを中心に、黒色の表面処理について紹介してきました。
以下はそのまとめです。
・機械などに黒色の部品があるのは、黒色の光学的特性、熱力学的特性、視覚的特性などが理由である。
・黒色メッキは金属の黒色皮膜を素材表面に付着させる表面処理法で、黒色ニッケルメッキ、黒色無電解ニッケルメッキ、黒色クロムメッキ、三価黒色亜鉛メッキなどの種類がある。
・メッキは単に樹脂で黒色に塗装したものより剥がれにくく長持ちしやすい。
・メッキ以外にも化成処理である黒染めやアルミニウム素材に行うアルマイトなどの黒色表面処理がある。
・黒色表面処理は、黒色であることを前提に、用途の寸法精度や耐食性、導電性などを選定基準として種類を選定するとよい。
PDFを開く
黒色は比較的無難に周囲の景観とマッチしやすく視覚的に馴染みやすいために、そういった製品を違和感なく使用できていると思います。
製品や部品を黒色にするのは、このような視覚的効果以外にも理由があります。
また、そのような場合は特に、黒色の表面が剥がれずに安定して機能し続ける必要もあります。
本記事ではメッキをはじめとして、単に塗装する以上の効果を持つ黒色表面処理に着目します。
表面を黒色にするための表面処理もいくつかあり、特徴もさまざまですので、用途や目的に応じた選定法も解説します。
(目次)
1. 部品をあえて黒色にする理由
1.1. 光学的特性
1.2. 熱力学的特性
1.3. 視覚的特性
2. 黒色メッキとは
2.1. 黒色メッキとは
2.2. 塗装との違い
2.3. メッキ以外の黒色表面処理
3. 代表的な黒色表面処理の種類
3.1. 黒色ニッケルメッキ
3.2. 黒色無電解ニッケルメッキ
3.3. 黒色クロムメッキ
3.4. 三価黒色亜鉛メッキ
3.5. 黒染め
3.6. 黒色アルマイト
4. 黒色表面処理の選定基準
4.1. 寸法精度
4.2. 耐食性
4.3. 導電性
5. 代表的な用途設計例
5.1. 半導体検査装置や光学センサーの微細流路マニホールドブロック:黒色無電解ニッケルメッキ
5.2. 高速カメラの光学絞りユニット用スライドピン・摺動ガイドバー:黒色クロムメッキ
5.3. 自動車足回りのサスペンション連結ブラケット:三価黒色亜鉛メッキ
6. まとめ
1. 部品をあえて黒色にする理由
1.1. 光学的特性
世の中にはたくさんの製品があり、私たちはそれを使用して便利な生活をしています。
さまざまな製品を見ていると、表面を黒くしている部品などをよく見かけます。
黒色の部品というのは、単に見た目のマッチングだけでなく、光学的物理学的な意味を持たせているものもあります。
例えば、光学的特性です。
黒という色は光を吸収し、表面での乱反射を抑えてくれます。
したがって、カメラやレーザーなどの光を利用した製品周りには黒色表面のものも多くなります。
1.2. 熱力学的特性
黒色の表面は光を吸収する一方、熱の放射率が高くなります。
金属の光沢のままの状態より輻射による排熱効率が上がり、ヒートシンクや高発熱ICの筐体カバーを黒色にすることが多いです。
1.3. 視覚的特性
もちろん、視覚的な効果も大きな要素です。
これは見た目に黒の方が重厚感がある、などのデザイン的な理由だけでなく、機能的な意味も含まれます。
例えば、黒色は表面についてしまう傷や汚れを比較的目立たなくしてくれます。
また、ネジなどの極小部品は白色や銀色が多く、黒色背景とのコントラストでこれらを見やすくしてくれます。
このことで、作業者の眼精疲労を軽減したり、検出エラーを減らす効果もあります。
2. 黒色メッキとは
2.1. 黒色メッキとは
さまざまな理由で黒色部品はとても有効ですが、最初から黒色の素材はあまりないため、部品製作後にその表面を黒色にしなければなりません。
つまり、黒色表面処理をします。
代表的なものは黒色メッキです。
黒色メッキとは、電気や化学の力を使い、素材表面に黒色の金属皮膜を析出させる表面処理です。
基本的に皮膜の組成は金属で、表面にはその金属の性質が付与されます。
代表的な黒色メッキとして、黒色(電解)ニッケルメッキ、黒色無電解ニッケルメッキ、黒色クロムメッキ、三価黒色亜鉛メッキなどがあります。
2.2. 塗装との違い
よく塗装とメッキを混同して解釈されることもあり、表面を黒くするだけなら塗装でも十分なように思われます。
塗装というのは、樹脂を物理的に塗り重ねるだけのものです。
短期的な使用に留まる製品であれば塗装で十分なケースもありますが、メッキは表面の金属と素材が金属結合し、圧倒的に密着性が高くなり、剥がれにくくなります。
また、塗装は20~100μm程度の膜厚がありますが、メッキは数μmで済む場合もあり、寸法交差の問題やネジなどの篏合の問題をクリアしやすくなります。
樹脂皮膜が電気を通さないのに対し、メッキの皮膜金属によっては電気を通せる表面にできるなど、表面の金属性質に応じてバリエーションにも富みます。
2.3. メッキ以外の黒色表面処理
塗装やメッキの他にも素材表面を黒色にする方法があります。
薬品を用いて母材の表面を化学反応させ、黒色化する化成処理もその一つです。
鉄鋼材表面を黒色化する黒染めはその代表例です。
また、電気的にアルミニウム材に酸化皮膜を生じさせるアルマイトという表面処理は、皮膜に染料を封入することができ、色を付けることができます。
この方法でアルミニウム材表面を黒くする黒色アルマイトも一例です。
3. 代表的な黒色表面処理の種類
3.1. 黒色ニッケルメッキ
黒色メッキを中心に、いくつか黒色表面処理の種類をご紹介します。
まずは黒色ニッケルメッキです。
通常のニッケルメッキ浴に亜鉛や硫黄化合物を添加し、電気を流すことにより黒色のニッケル系皮膜を析出させます。
金属光沢のあるガンメタリックの色に仕上がります。
電気を通す皮膜で、導電性を確保できます。
ただし、多くのメッキで目的となる耐食性は単体ではあまりなく、他の耐食性メッキも併用する必要があります。
また、せっかくの黒色も手で触れて皮脂などが付着すると、虹色に変色してしまいます。
主に装飾品やカメラ外装金具などの装飾用途で利用されます。
3.2. 黒色無電解ニッケルメッキ
メッキをする際、多くのパターンでは電気を流して皮膜を生成させますが、メッキ液に電解液を混ぜておき、化学還元による電子を利用してメッキを行う方法を無電解メッキといいます。
一般的に単に「ニッケルメッキ」という場合、電気を用いた電解メッキを指すことが多いですが、無電解のニッケルメッキもあります。
黒色無電解ニッケルメッキは、名前こそ似ていますが黒色ニッケルメッキとは別物です。
黒色無電解ニッケルメッキは、無電解ニッケルメッキにてニッケルとリンの共析物を皮膜として、その表面を酸化エッチングなどで黒色化します。
深い漆黒の仕上がりで、とても優れた光吸収性を持っています。
導電性は維持されます。
電気を使用せずにメッキ液が接する箇所は均一に化学反応による皮膜の析出が起きるため、複雑な形状や穴のある部品へのメッキでも寸法精度をコントロールしやすいです。
また、無電解ニッケルメッキの特徴でもある耐食性や硬度にも優れています。
色褪せもほとんどなく、より実用的に用いられます。
半導体装置や光学センサー内部などの部品によく利用されます。
3.3. 黒色クロムメッキ
黒色クロムメッキは、電解メッキにより金属クロムとクロム酸化物の混合皮膜を析出させる方法です。
外観は深い漆黒で、他の方法と比べて圧倒的に高い硬度(耐摩耗性)を持った皮膜となります。
高硬度の特性から、機械の部品同士が接して動くような摺動部によく用いられます。
また、太陽光の熱を吸収しつつ遠赤外線の放射を抑える「選択吸収特性」を持っており、太陽熱集熱板などにも使われます。
3.4. 三価黒色亜鉛メッキ
三価黒色亜鉛メッキは、鉄鋼製品に電気亜鉛メッキを行った後に三価クロム化成処理液を用いてクロメート処理したものです。
従来は六価黒色クロメートなども用いていましたが、環境面の問題から、現在ではほとんどがこの三価による方法です。
このクロメート処理にはいくつかカラーバリエーションがあり、黒色のものを三価黒色亜鉛メッキ、あるいは通称で三価ブラックという言い方もします。
亜鉛メッキの犠牲防食という機能とクロメート処理によるバリア機能が複合し、耐食性に優れています。
ボルトや金具のような細かな部品を容器内で大量一括処理するバレルメッキが可能で、コストパフォーマンスに優れています。
自動車や建材、産業機械などの黒色ボルトなどで広く利用されています。
3.5. 黒染め
黒染めは、鉄鋼部品を高温の強アルカリ水溶液に浸漬して黒錆を表面に生成させる化成処理です。
新たに金属皮膜を付着させるものではないため、処理前の状態からの寸法変化はほぼゼロです。
また、結晶が母材と一体化していて、黒い部分が剥がれるようなこともありません。
ただし、単体での防錆力はなく、防錆したい場合は防錆油を併用して用いなければ、赤錆を発生してしまいます。
したがって、屋内の産業機械など潤滑油を用いて使用するような部品には有効ですが、屋外環境や水回りなどでの利用には適していません。
この方法は鉄鋼部品に限った処理になります。
3.6. 黒色アルマイト
アルミニウム素材の表面を酸化させ、酸化アルミニウム皮膜を形成する処理をアルマイトといいます。
アルマイトの性質として、軽量なまま表面の硬度が上がり、耐食性も良くなります。
アルマイトの皮膜は微細な穴が空いており、ここに染料を封入するとカラーアルマイトという形でさまざまな色にすることができます。
黒色染料を封入したものは黒色アルマイトとなります。
黒色にしてももちろん、高硬度で軽量な部品です。
また、黒色にすることで放熱性が上がり、ヒートシンクやLED基板の筐体などに用いられます。
光の乱反射も防止してくれ、軽量であることからも、カメラ関連の部品にも用いられます。
電気を通さない完全な絶縁体で、屋外で直射日光に晒しておくと、色褪せが起きてしまいます。
この方法はアルミニウム製品に限ったものになります。
4. 黒色表面処理の選定基準
4.1. 寸法精度
黒色表面処理もいくつかの種類があり、選択に迷うシーンもあると思います。
ここでは、光学的性質や熱力学的性質など基本的な性質以外の選定基準をご紹介します。
案外、「黒色にはできたけどこの視点を見落としていた」という失敗例もありますので、参考にしていただけると良いと思います。
まずは部品の寸法精度です。
光学的な用途の場合、光が入る隙間をできるだけ小さくするために精密な寸法精度が必要な場合もあります。
黒染めは皮膜厚さは1〜2μmと最も小さく、皮膜の均一性も高いため、最も寸法のばらつきをコントロールしやすいです。
また、黒色無電解ニッケルメッキの皮膜はそれなりに厚いですが、均一性が高く、素材を計算して予め小さめに製作しておくことで所望の寸法精度を守ることができます。
黒色アルマイトもある程度良好な均一性を持っています。
電解メッキ系の表面処理は、形状や電極からの位置関係で膜厚にばらつきが生じやすいです。
4.2. 耐食性
使用環境によっては耐食性も重要です。
黒色無電解ニッケルメッキは高い耐食性を持っています。
また、三価黒色亜鉛メッキも犠牲防食作用などが有効で、屋外の構造物の部品などによく利用されます。
黒染めは単体での耐食性は低く、防錆油などとの併用が必要になります。
4.3. 導電性
部品が電気を通すかどうかの導電性によっても選択が分かれます。
黒色ニッケルメッキや黒色無電解ニッケルメッキは導電性が高く、電気を通したい部品に適しています。
逆に黒色アルマイトは電気を全く通さず、絶縁部品に適しています。
その他、黒色クロムメッキは硬度や耐摩耗性に特化した使用になります。
また、三価黒色亜鉛メッキと黒染めは鉄鋼材、黒色アルマイトはアルミニウムに素材が限定されます。
5. 代表的な用途設計例
5.1. 半導体検査装置や光学センサーの微細流路マニホールドブロック:黒色無電解ニッケルメッキ
ここまでを踏まえて、最後に主な設計事例をご紹介します。
半導体検査装置や光学センサーユニットには、冷却水などの液体や気体が行き来する微細で複雑な配管を1つのブロックに集約するマニホールドブロックがあります。
この部材に必要な機能は、センサーへの迷光を防ぐために漆黒で光を反射しないこと、微細な穴形状などの寸法精度を忠実に守れること、ブロック全体をアースとして用いるために導電性を維持することです。
これらの条件を実現するのに、最も適しているのは黒色無電解ニッケルメッキになります。
5.2. 高速カメラの光学絞りユニット用スライドピン・摺動ガイドバー:黒色クロムメッキ
高速カメラの光学絞りユニット用スライドピンや摺動ガイドバーは、秒間数千〜数万コマという極限のスピードで開閉する絞り羽根(アイリス)を正確にガイドする、微小かつ超精密な機械部品です。
光が乱反射しない黒色であることの他に、金属同士が激しく高速で摺動しても摩耗しないような高い耐摩耗性が必要です。
この条件を最も満たすのは、黒色クロムメッキになります。
5.3. 自動車足回りのサスペンション連結ブラケット:三価黒色亜鉛メッキ
自動車足回りのサスペンション連結ブラケットは、光学部品のような精密さこそ要りませんが、泥水、塩害、飛び石などがある過酷な使用環境で耐食性を守れることが重要です。
また、多少の汚れが目立たなかったり、検査時に蛍光色のマークなどが目立ちやすいよう、黒色である方が望ましいです。
このような用途には、三価黒色亜鉛メッキが利用されます。
6. まとめ
黒色メッキを中心に、黒色の表面処理について紹介してきました。
以下はそのまとめです。
・機械などに黒色の部品があるのは、黒色の光学的特性、熱力学的特性、視覚的特性などが理由である。
・黒色メッキは金属の黒色皮膜を素材表面に付着させる表面処理法で、黒色ニッケルメッキ、黒色無電解ニッケルメッキ、黒色クロムメッキ、三価黒色亜鉛メッキなどの種類がある。
・メッキは単に樹脂で黒色に塗装したものより剥がれにくく長持ちしやすい。
・メッキ以外にも化成処理である黒染めやアルミニウム素材に行うアルマイトなどの黒色表面処理がある。
・黒色表面処理は、黒色であることを前提に、用途の寸法精度や耐食性、導電性などを選定基準として種類を選定するとよい。